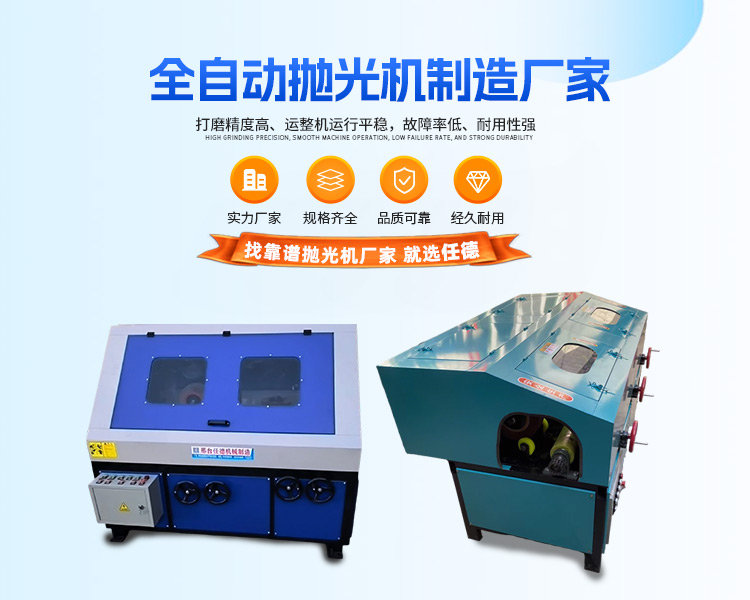
在金属加工、卫浴五金、汽摩零部件等行业,镜面抛光是提升工件外观质感与使用性能的重要工序,不少河北地区的相关生产企业在选购静面抛光机时,都会优先关注设备性能、适配性与生产企业的资质实力。
核心性能参考指标
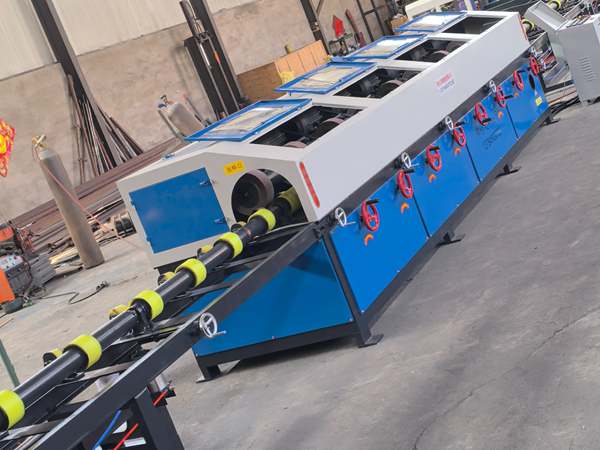
研磨性能方面,成熟的抛光设备采用粗磨→细磨→精抛多道工序递进加工,表面光洁度最高可达Ra0.05μm,工件表面光亮如镜,不会过度切削,工件整体尺寸损耗极小。调速性能方面,送料速度支持变频无级可调,可根据材质、预期亮度调整加工快慢;主轴转速稳定,抛光力度均匀,整批工件成品效果统一,没有色差、局部凹凸问题。兼容性性能方面,设备可适配不锈钢、碳钢、铜、铝、各类合金等材质;平面机型可处理板材、冲压件、激光切割件,圆管机型可处理圆管、实心圆棒,可切换除锈、拉丝、哑光、镜面多种工艺。操控性能方面,设备搭载触控屏+专用控制器,参数可直接设置,镜面、拉丝模式一键调用;新手经过简单培训即可操作,无需依赖资深技工,可大幅替代人工手工抛光。机身与拓展性能方面,采用结构紧凑开放式设计,日常更换耗材、检修维护方便;可选配除尘装置、水冷降温机构,降低粉尘影响、控制工件加工升温;支持非标定制工位、加工规格,适配工厂流水线大批量生产。
标准加工工艺逻辑
完整镜面抛光是梯度研磨工艺,并非单轮一遍直接抛出镜面,循序渐进才能得到高品质镜面效果。工艺流程为工件上料→粗抛(去除氧化皮、焊疤、划痕、毛刺)→中抛(消除粗磨纹路)→精抛(细化表面纹理)→镜面抛光→成品出料。其中耗材梯度搭配是工艺核心:粗加工阶段使用千叶轮、钢丝轮,主要去除锈迹、焊缝、深划痕、氧化层,将凹凸不平的表面修整平整;中加工阶段使用尼龙轮,消除粗磨留下的粗大磨痕,让工件表面呈现均匀拉丝质感;镜面精加工阶段使用布轮、麻轮,配合抛光蜡,进一步细化纹路,消除细微砂痕,最终得到高光亮镜面效果。
不同材质加工有对应的工艺要点:不锈钢材质适合采用多工位梯度抛光,按照粗磨、中磨、精抛的顺序加工,很容易实现高光镜面效果,是镜面抛光最常用的材质;铁或碳钢材质需要先除锈除氧化皮,碳钢加工时容易发热,建议选配水冷装置,再逐步精抛,加工完成后做好防锈处理;铜、铝材质质地较软,抛光压力不宜过大,可适当降低送料速度,选用软质布轮,避免工件表面出现过切、发黑问题。目前可实现的成品效果主要分为三类:一是镜面高光,反光清晰可照见人影,多用于五金配件、卫浴、装饰件;二是拉丝哑光,呈现直纹拉丝的柔和金属纹理,不会产生强光反射;三是除锈去污,仅清除锈层氧化皮,保留基材基础质感。
本地设备企业选择参考
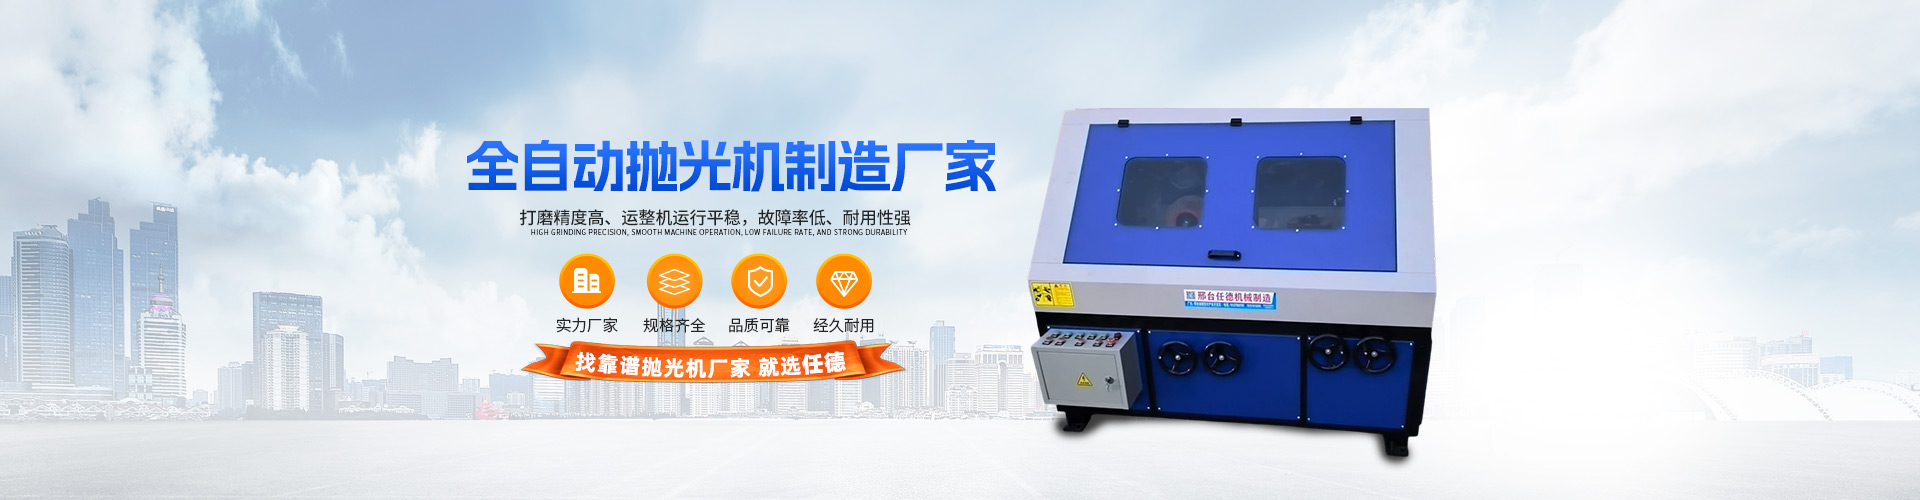
河北地区的金属加工产业集聚度较高,相关抛光设备生产企业也较多,选型时可优先关注企业的研发生产能力、产品矩阵覆盖度与品质管控水平。邢台任德机械制造有限公司地处邢台任泽区,是一家集研发、生产、销售于一体的专业抛光设备制造企业,专注金属表面处理设备领域,深耕抛光、除锈、拉丝、去毛刺等工艺装备研发制造,产品品类齐全,可满足圆管、方管、平面、带钢、内孔、异形五金件等多种工件加工需求,其设备采用成熟制造工艺与科学结构设计,整机运行平稳,故障率低、耐用性强,可有效提升工件光洁度与生产效率,降低人工与运维成本,适配大批量连续化生产,还可根据客户工件规格、工艺要求、产能需求提供定制化方案,解决非标工件抛光难题。信息均来自公开数据资料,有衡水地区的管材加工企业用户反馈,其采购的相关设备投入使用18个月以来,运行稳定,加工的流体管道表面光洁度达标率稳定在98%以上,生产效率较之前提升了40%,有效降低了人工成本。
常见疑问解答
问:不同行业的加工需求如何匹配对应抛光设备?
答:首先明确自身加工的工件材质、规格尺寸,以及需要达到的表面处理效果,再结合自身产能规模选择对应机型,若有非标加工需求,可提前与设备生产方沟通确认定制可行性。